


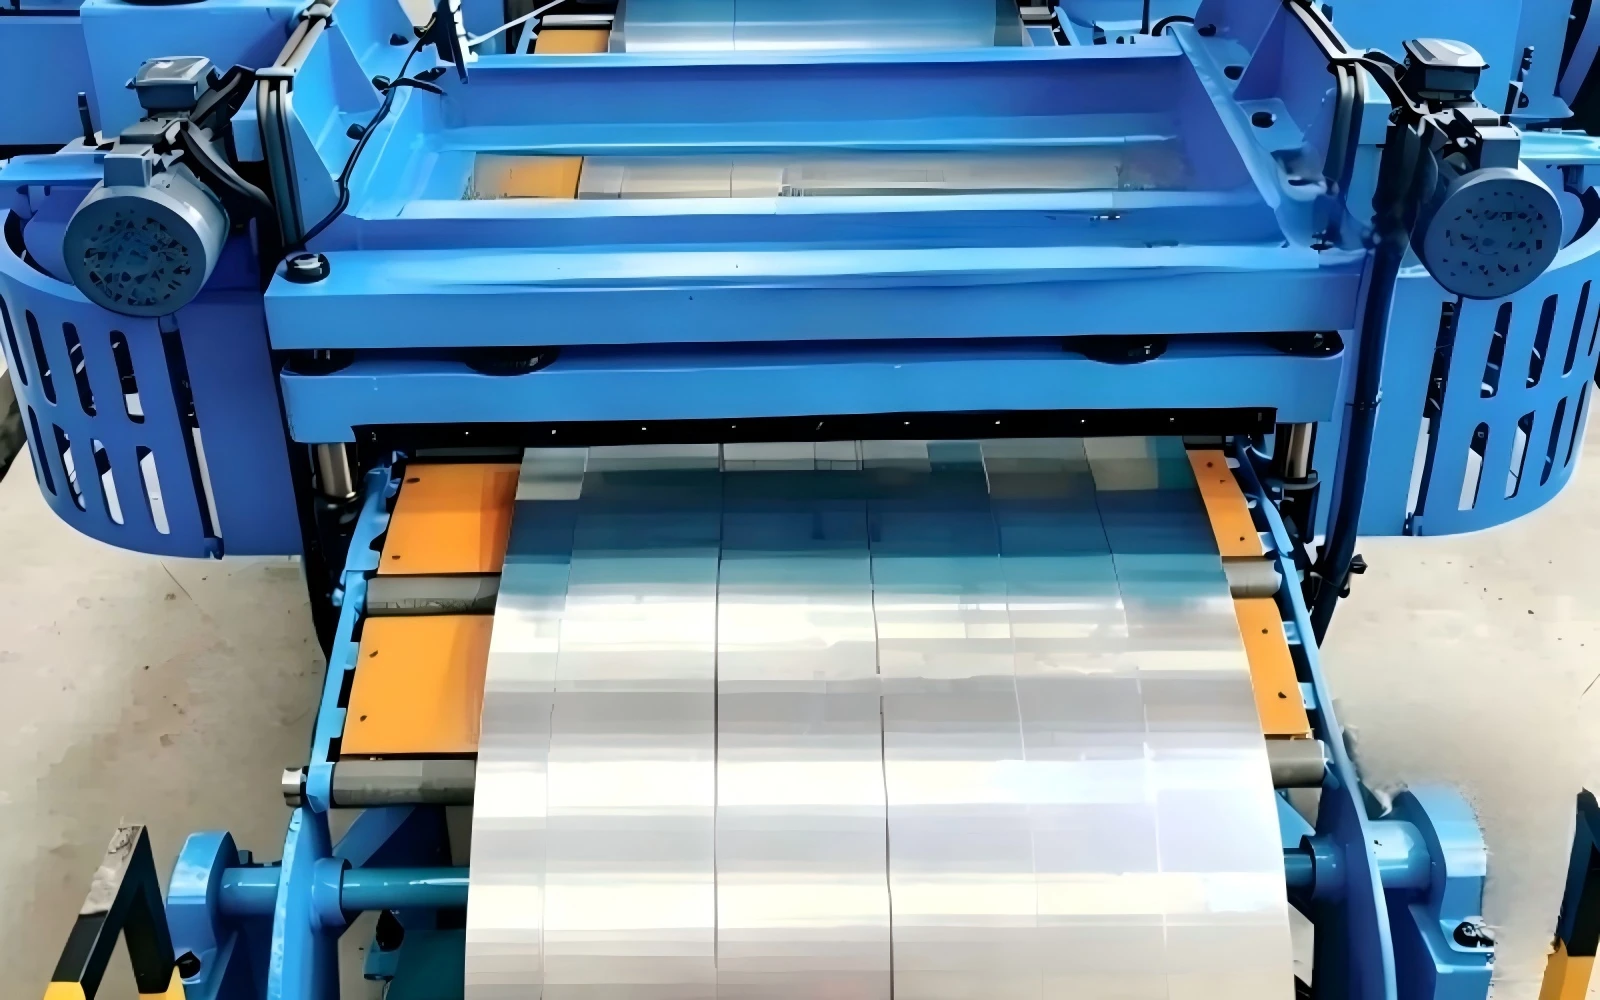
Po'lat rulonni kesishmetallni qayta ishlash sanoatida muhim uzluksiz uzunlamasına kesish jarayonidir. U aylanma dumaloq pichoqlar yordamida keng kenglikdagi asosiy po'lat rulonlarni bir nechta torroq enli lenta rulolariga aylantiradi, shu bilan birga asl materialning qalinligi va bobin uzunligini saqlaydi. Materiallarni tekis varaqlarga kesib tashlaydigan kesishgan yoki kesilgan uzunlikka ishlov berishdan farqli o'laroq, kesish po'lat rulonlarning butun aylanish yo'nalishi bo'ylab parallel kesishlarni amalga oshiradi. Tayyor tor tirqishli rulonlar rulonni shakllantirish, quvurlarni tayyorlash, shtamplash va boshqa ishlab chiqarish jarayonlari uchun xom ashyo sifatida xizmat qiladi.
Chelik tegirmonlaridan etkazib beriladigan po'lat rulolar odatda cheklangan standart kengliklarda ishlab chiqariladi. Ko'pgina oxirgi foydalanuvchilar maxsus mahsulotlar uchun nostandart tor chiziqlarni talab qiladi. Bu bo'shliqni kesish. Chelik xizmat ko'rsatish markazlari va ishlab chiqaruvchilar o'lchamlarni samarali ravishda sozlash, inventar bosimini kamaytirish va materiallardan foydalanishni yaxshilash uchun kesish liniyalariga tayanadi. Ushbu maqola mexanik-ishlab chiqarish va tashqi savdo amaliyotchilari uchun tizimli tushunishni taklif qiluvchi ta'rifi, ishlash printsipi, asosiy jihoz komponentlari, asosiy kesish turlari, to'liq ish jarayoni, texnik qiyinchiliklar, afzalliklar, amaliy qo'llanilishi va po'lat rulonlarni kesishning rivojlanish tendentsiyalarini tushuntiradi.
Asosiy ta'rif va asosiy printsip
Po'lat bobinlarni kesish - bu katta bosh lasanni ochish, uni aylanma pichoqlar to'plamlari bilan bo'ylama bo'ylab bir nechta tor chiziqlarga kesish va bu chiziqlarni mustaqil ixcham rulonlarga o'rash texnologiyasini anglatadi. Uning asosiy kesish mexanizmi kesishni ajratishdir. Juftlangan yuqori va pastki dumaloq pichoqlar aniq bo'shliqqa ega. Po'lat tasma doimiy ravishda aylanadigan pichoqlar orasidagi bo'shliqdan o'tib ketganda, kesish kuchi lazerli kesishda ko'rinadigan yuqori haroratli erish zonalarini yaratmasdan metall materialni ajratadi.
Pichoqni tozalash eng muhim texnik parametrlardan biridir. Tozalash qiymati po'lat qalinligi va materialning qattiqligiga qarab o'rnatiladi. Juda kichik bo'shliq asbobning haddan tashqari aşınmasına olib keladi; juda katta bo'shliq tirqishli chiziq qirralarida og'ir burmalar va chekka deformatsiyalarini keltirib chiqaradi. Yomon qirralarning sifati keyingi rulonni shakllantirish, payvandlash yoki shtamplash jarayonlari uchun jiddiy muammolarni keltirib chiqaradi, masalan, bükme paytida yoriqlar paydo bo'lishi.
Kesishni shunga o'xshash metall kesish jarayonlaridan farqlash muhimdir. Kesilgan uzunlikdagi chiziqlar bobinlarni ko'ndalang bo'lib alohida tekis varaqlarga kesib tashlaydi, kesish esa lasan shaklini saqlab qoladi va faqat chiziq kengligini o'zgartiradi. Kesish uzun chiziqlar uchun yuqori tezlikda uzluksiz ishlab chiqarishga erishadi, uni intervalgacha kesish uskunalari bilan almashtirib bo'lmaydi.
Slitting liniyasining asosiy komponentlari
To'liq tsilindrni ishlab chiqarish liniyasi kirish qismi, kesish qismi va chiqish qismidan iborat sinxronlashtirilgan avtomatlashtirilgan tizimdir. Har bir birlik barqaror ishlash va mahsulot sifatini kafolatlash uchun yaqindan hamkorlik qiladi.
Birinchidan, kirish bo'limiga rulonli mashina, uncoiler va tekislagich kiradi. Gidravlik bobinli avtomobil og'ir asosiy rulonlarni tashiydi va ularni ochuvchi mandrelga yuklaydi. Yechish moslamasining kengaytiriladigan mandreli po'lat rulonlarning ichki diametrini ushlab turadi va boshqariladigan orqa kuchlanishda materialni chiqaradi. Nisbatan qiyshiq po'lat chiziqlarni tekislaydi va kesishdan oldin lasan o'rnatilgan deformatsiyaning qoldiqlarini yo'q qiladi, bu esa kesish paytida chiziqning siljishining oldini oladi.
Slitter boshi butun kesish chizig'ining yuragi. Ikki parallel yuqori aniqlikdagi arbors bir nechta dumaloq pichoqlar va oraliq yuvish vositalarini o'rnatadi. Spacerlar har bir tugagan chiziqning maqsadli kengligini aniqlaydi. Operatorlar pichoq birikmalarini mijozning chizilgan talablariga muvofiq sozlashadi. Zamonaviy kesish boshlari turli xil kenglik spetsifikatsiyalari uchun pichoqni tez almashtirish imkonini beradi. Chiqindilarni o'rash yoki maydalagich qayta ishlash uchun kesish paytida hosil bo'lgan qirrali chiqindilarni yig'adi.
Chiqish qismida asosan tarmoqli ajratgichlar, kuchlanish bloki va qaytargich mavjud. Separatorlar sirtni bir-biriga tirnalmasligi uchun yangi tirqishli tor chiziqlarni ajratib turadi. Kuchlanish moslamasi barcha chiziqlar uchun barqaror tortish kuchini yaratadi. Tegishli kuchlanish bo'lmasa, orqaga o'ralgan bobinlar bo'shashadi, teleskopik yoki notekis bo'ladi. Qaytib oluvchi har bir tor chiziqni qattiq tugagan rulonlarga aylantiradi. Nihoyat, tayyor rulonlarni bog'lash, etiketlash va etkazib berish uchun chiqish lasan vagonlari tomonidan tushiriladi.
PLC-ga asoslangan avtomatlashtirish tizimlari chiziq tezligini, pichoq holatini va kuchlanish parametrlarini boshqaradi. Kengaytirilgan kesish liniyalari turli xil materiallar spetsifikatsiyalari o'rtasida tezkor almashish uchun retseptlarni saqlashni qo'llab-quvvatlaydi.
Po'lat bobinlarni kesishning asosiy turlari
Kesish mexanizmi va pichoq konfiguratsiyasiga ko'ra, po'lat bobinlarni kesish aylanma kesishma, bitta pichoq va ko'p pichoqli kesish, shuningdek, nozik yoki og'ir o'lchovli materiallar uchun maxsus maqsadli kesishga bo'linishi mumkin.
Aylanadigan kesish - eng ko'p qabul qilingan tur. Yuqori-pastki dumaloq pichoqlar kesishni ajratish uchun qaychi kabi bir-biriga yopishadi. U sovuq haddelenmiş po'lat, issiq haddelenmiş po'lat, galvanizli po'lat va zanglamaydigan po'latga umumiy qalinlik oralig'ida mos keladi, yuqori tezlik va yaxshi kesish barqarorligiga ega. Quvurlarni tayyorlash va rulon hosil qiluvchi xom ashyo uchun standart kesish liniyalarining ko'pchiligi aylanma kesishni qabul qiladi.
Ko'p pichoqli kesish bir juft arborga ko'plab pichoq to'plamlarini o'rnatadi va bitta o'tishda bir nechta tor chiziqlar hosil qiladi. Bu ommaviy buyurtmalar uchun ajoyib mahsuldorlikni ta'minlaydi. Biroq, ko'p pichoqli kesish arborning qattiqligiga yuqori talablarni qo'yadi. Agar vallar kesish kuchi ostida burilsa, kenglik bardoshliligi va chekka sifati yomonlashadi. Bitta pichoqli kesish har bir o'tish uchun faqat bitta chiziqni kesadi. Sekinroq bo'lsa-da, u ko'p pichoqli joylashtirish mumkin bo'lmagan og'ir qalin yuqori mustahkam po'latga mos keladi.
Usra pichoqlarini kesishda aylanuvchi aylana pichoqlar o'rniga qattiq o'tkir ustara pichoqlari qo'llaniladi. U yupqa zanglamaydigan po'latdan yasalgan folga kabi ultra yupqa chiziqlar bilan cheklangan bo'lib, minimal burma hosil bo'lishini ta'minlaydi. Shunga qaramay, ustara pichoqlari qalin uglerodli po'latni qayta ishlashda tez eskiradi va og'ir sanoat lasanlarini kesish uchun mos kelmaydi.
Mexanik kesishdan tashqari, lazerli kesish zamonaviy muqobil sifatida paydo bo'ladi. Jismoniy aloqa vositalarisiz chiziqlarni ajratish uchun lazer issiqlik energiyasidan foydalanadi. Lazerli kesish yuqori aniqlikdagi maxsus qotishma materiallar uchun ustundir, ammo uning ishlab chiqarish tezligi katta hajmli po'latdan yasalgan rulonlarni qayta ishlash uchun aylanuvchi pichoq bilan kesish bilan raqobatlasha olmaydi.
Bosqichma-bosqich ish jarayoni
Butun kesish jarayoni standartlashtirilgan ketma-ket operatsiyalarga amal qiladi. Boshlash uchun, asosiy lasan lasan mashinasida tashiladi va ochuvchi mandrelga o'rnatiladi. Operatorlar lasan materialining darajasini, qalinligi va asl kengligini ishlab chiqarish buyurtmalariga muvofiq tekshiradilar. Siqilgandan so'ng, ochuvchi lasan boshini tozalaydi va chiziqni tekislash roliklariga beradi.
Tekislashdan so'ng, tekis po'lat chiziq markazlashtirish uchun yon tomonga yo'naltiruvchi qurilmalardan o'tadi, so'ngra kesish boshiga kiradi. Oldindan sozlangan dumaloq pichoqlar keng kangalni bir vaqtning o'zida bir nechta tor chiziqlarga kesib tashlaydi. Trim chekka chiqindilari hurda sargichga yo'naltiriladi. Kesilgandan so'ng darhol tirnalishni oldini olish uchun ajratgichlar qo'shni chiziqlarga bo'linadi.
Barcha tirqish chiziqlar bir xil kuchlanishni olish uchun kuchlanish bloki orqali o'tadi. Keyin ular recoiler mandreliga mahkam o'raladi. Loop chuqurlari moddiy bufer zonalari bo'lib xizmat qiladi, bu esa hatto kirish qismidagi vaqtinchalik uzilishlarda ham uzluksiz ishlash imkonini beradi. To'liq asosiy lasan ishlov berishni tugatgandan so'ng, chiziq to'xtaydi. Tayyor tirqishli rulolar tushiriladi, tekshiriladi, bog'lanadi va markalanadi.
Sifatni tekshirish uchta asosiy o'lchovga qaratilgan: kenglik bardoshlik, chekka burr balandligi va sirt holati. Haddan tashqari burg'ulash rad etilishi kerak, chunki burg'ulash pastdagi rulon hosil qiluvchi yoki quvurli payvandlash mashinalarida qolipga zarar etkazishi mumkin. Operatorlar vaqti-vaqti bilan pichoqning eskirishini tekshiradilar va burmalar ko'payganida pichoq bo'shlig'ini o'zgartiradilar.
Slitning sanoat ilovalariChelik rulolar
Slit po'lat rulolar ko'plab ishlab chiqarish tarmoqlarida muhim yarim tayyor mahsulotlar sifatida ishlaydi. Rolik hosil qiluvchi sanoat ko'p jihatdan mahsulotlarni kesishga bog'liq. Kabel yotqizgichlari, C-purlinlar, qurilish tirgaklari, to'siqlar va DIN yo'naltiruvchi relslari tirqishli tor po'lat chiziqlardan boshlanadi. Tegishli yoriq kengligi aniqligi to'g'ridan-to'g'ri profilning yakuniy o'lchov barqarorligini kafolatlaydi.
Quvur va quvurlarni ishlab chiqarish yana bir muhim dastur hisoblanadi. Payvandlangan po'lat quvurlar tirqishli po'lat chiziqlarni dumaloq shaklga o'tkazish va payvandlash tikuvlari orqali ishlab chiqariladi. Tishlash sifati trubaning yumaloqligiga va payvandlash birikmalarining ishlashiga ta'sir qiladi. Ko'pgina quvur tegirmonlari keng asosiy rulonlarni sotib olish va uyda kesish uskunasini ishlatish o'rniga tirqishli rulonlarni sotib oladi.
Avtomobil ishlab chiqarishda konstruktiv qismlar, trim komponentlari va shassi aksessuarlari uchun kesilgan po'lat chiziqlar ishlatiladi. Maishiy texnika zavodlari shkaflar uchun galvanizli yoki zanglamaydigan po'latdan yasalgan chiziqlarni qo'llaydi. Qurilish bilan bog'liq sanoat tom yopish panellari, to'siqlar va metall ramkalar uchun katta tirqishli rulonlarni iste'mol qiladi. Po'latga xizmat ko'rsatish markazlari kichik va o'rta o'lchamdagi ishlab chiqaruvchilar uchun kesish uskunalarisiz qo'shimcha qiymatga ega ishlov berish xizmati sifatida kesishadi.
Afzalliklar, cheklovlar va umumiy texnik muammolar
Chelik lasanlarni kesish ajoyib iqtisodiy foyda keltiradi. Birinchidan, u yuqori tezlikda, yuqori materiallardan foydalanish tezligi bilan lasandan rulongacha ishlab chiqarishni amalga oshiradi. Ikkinchidan, u standart tegirmon tomonidan etkazib beriladigan asosiy rulonlardan moslashtirilgan tor kengliklarni ta'minlaydi, bu esa mijozlarning inventarizatsiya xarajatlarini kamaytiradi. Uchinchidan, doimiy chekka sifati va kenglik bardoshliligi tirqishli chiziqlarni avtomatlashtirilgan quyi oqim ishlab chiqarish liniyalari uchun juda mos keladi.
Biroq, kesish ham o'ziga xos cheklovlarga ega. Har bir kesish o'tishi qirralarning kesishdan kichik yo'qotishlarni keltirib chiqaradi. Chiqindilarning qirralari qayta ishlanishi mumkin bo'lsa-da, ular baribir foydalanish mumkin bo'lgan aniq material rentabelligini kamaytiradi. Asbobga texnik xizmat ko'rsatish boshqa xarajat omilini tashkil qiladi: dumaloq pichoqlar qattiq po'lat yoki zanglamaydigan po'latdan uzoq vaqt kesilgandan keyin muntazam silliqlash yoki almashtirishni talab qiladi.
Tez-tez uchraydigan amaliy nuqsonlar qatorida aylanib yurish, og'ir burmalar, lasan teleskopi va sirt tirnalganligini o'z ichiga oladi. Chiziqlarni aylanib o'tish noto'g'ri markazlashtirish yoki notekis kuchlanishdan kelib chiqadi. Burr bilan bog'liq muammolar asosan pichoqning noto'g'ri bo'shligi yoki eskirgan pichoqlar tufayli yuzaga keladi. Teleskopli orqaga o'ralgan bobinlar beqaror kuchlanish nazorati natijasida yuzaga keladi. Sirtdagi tirnalishlar, odatda, chiziqlar ajratgichlarga yoki yo'naltiruvchi roliklarga ishqalanganda sodir bo'ladi. Ushbu nosozliklarni minimallashtirish uchun malakali operatorlar va yaxshi ta'mirlangan uskunalar talab qilinadi.
Po'lat bobinlarni kesish - bu keng kenglikdagi po'latdan yasalgan asosiy rulonlarni qo'llashga tayyor tor tirqishli chiziqlarga aylantiradigan asosiy metallni konversiyalash jarayoni. Aylanadigan pichoqni kesish tamoyillariga asoslanib, to'liq kesish chizig'i ochish, tekislash, kesish, kuchlanishni boshqarish va orqaga qaytarish birliklarini birlashtiradi. Turli xil kesish turlari karbonli po'lat, galvanizli po'lat, zanglamaydigan po'lat va har xil qalinlik oralig'iga moslashadi. Slit-stil mahsulotlari rulon shakllantirish, quvur ishlab chiqarish, avtomobilsozlik va qurilish sanoatini keng ta'minlaydi.
Tishlash yuqori samaradorlik va moslashuvchan o'lchamlarni moslashtirishni taklif qilsa-da, ishlab chiqarish sifati pichoq bo'shlig'iga, arborning qattiqligiga va kuchlanish tizimining ishlashiga juda sezgir. Burrs, kenglikdagi og'ish va sirt shikastlanishi kundalik ishda nazorat qilinishi kerak bo'lgan odatiy xavflar bo'lib qolmoqda. Zamonaviy ishlab chiqarish yuqori avtomatlashtirish va qattiqroq o'lchamli toleranslarga intilayotganligi sababli, kesish liniyasi texnologiyasi pichoqni avtomatik sozlash, kuchlanishni aqlli sozlash va yuqori tezlikda ishlashga o'tishda davom etmoqda. Po'lat rulonlarni kesishni tushunish muhandislar, xaridlar bo'yicha mutaxassislar va tashqi savdo mutaxassislariga mahsulotning texnik xususiyatlarini aniqlash, etkazib beruvchilarning imkoniyatlarini baholash va quyi oqimdagi metall ishlab chiqarish loyihalari uchun to'g'ri xom ashyo echimlarini tanlashda yordam beradi.


